武汉信有为金属制品有限公司铝单板加工工艺技术解析
📅 2026-10-11
🔖 武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工
铝单板幕墙的平整度与耐候性,七成取决于加工工艺的稳定性。武汉信有为金属制品有限公司在金属构件与幕墙材料领域深耕多年,以下从钣金成型、焊接打磨到表面处理三个环节,拆解铝单板加工的关键技术控制点。
一、钣金成型:折弯补偿与回弹控制
铝单板折弯并非简单按图施工。6061-T6铝合金在折弯时存在明显回弹,经验丰富的师傅会根据板厚调整下模V口宽度——通常取板厚的6至8倍。武汉信有为金属制品有限公司在加工2.5mm厚铝单板时,将折弯角度预补偿0.5°至1°,确保成型后角度公差控制在±0.3°以内。
- 折弯顺序:先长边后短边,避免累积误差
- 加强筋布局:间距≤500mm,采用种焊螺钉固定
- 切口处理:折弯边需预留0.2mm刨槽余量
二、焊接与打磨:控制热变形是核心
铝单板加强筋焊接多采用氩弧焊,热输入量过大会导致面板局部凸起。武汉信有为金属制品有限公司要求焊工采用分段退焊法,每段焊缝长度不超过80mm,层间温度控制在120℃以下。焊后打磨使用120目百叶轮粗磨、240目精磨,确保焊缝区域与母材过渡平滑。
表面处理:前处理决定涂层寿命
氟碳喷涂前,铝板需经过脱脂、碱蚀、中和、铬化四道前处理工序。铬化膜厚度控制在0.5-1.0g/m²,低于此值附着力下降,高于则影响导电性。武汉信有为金属制品有限公司的幕墙材料产线采用卧式喷涂线,膜厚控制在35-45μm,色差ΔE≤1.5。
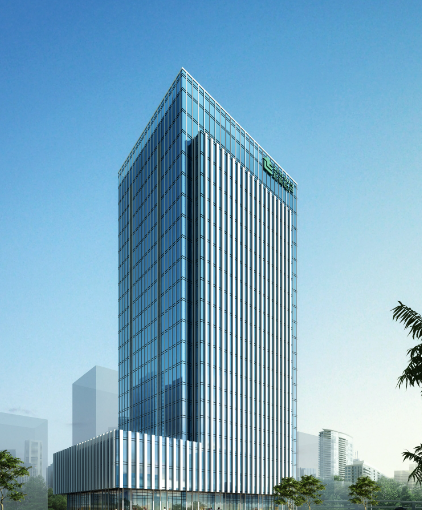
以某武汉光谷写字楼项目为例,该项目采用3.0mm厚氟碳铝单板,板块尺寸1500×3600mm。通过优化折弯补偿参数与焊接顺序,最终安装后2米靠尺检测平整度≤1.5mm,远超国标2mm要求。金属制品加工的精髓在于用数据约束每一道工序,而非依赖事后修补。