武汉信有为金属制品铝单板加工工艺及表面处理技术解析
📅 2026-10-13
🔖 武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工
铝单板作为现代幕墙材料的主流选择,其加工精度与表面处理质量直接决定建筑外立面的使用寿命与视觉表现。武汉信有为金属制品有限公司在金属构件与幕墙材料领域深耕多年,以下从钣金成型、焊接打磨、表面预处理及氟碳喷涂四个环节,拆解铝单板加工的核心技术要点。
钣金成型:精度从下料开始
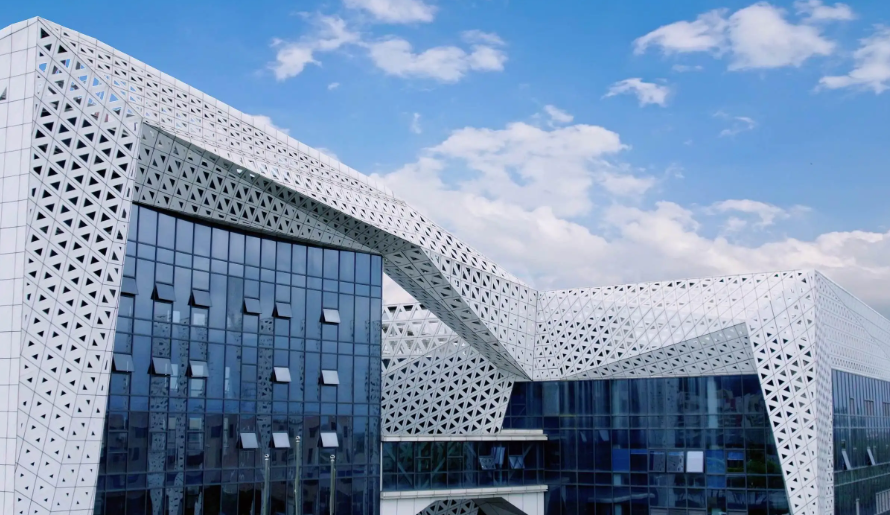
铝单板基材通常选用1060、3003或5005系铝合金,厚度范围1.5mm至4.0mm。下料环节采用数控转塔冲床或激光切割机,切口毛刺控制在0.1mm以内,折弯角度公差±0.5°。对于双曲面板型,需通过三维建模展开后滚弧成型,回弹补偿量一般取2°-3°。
焊接与打磨:隐藏的强度关键
加强筋与角码的焊接多采用氩弧焊,焊缝需饱满无气孔。焊后打磨至与板面齐平,避免喷涂后出现阴影。武汉信有为金属制品有限公司在钢结构加工配套中积累的焊接工艺经验,同样应用于铝单板加强结构,确保板块在风压下的刚度达标。
表面处理:前处理决定附着力
喷涂前必须经过脱脂、碱蚀、中和、铬化四道工序。铬化膜厚度控制在0.5-1.0g/m²,膜层过薄附着力不足,过厚则影响柔韧性。以下为关键参数:
- 脱脂温度:55-65℃,游离碱度8-12pt
- 铬化时间:45-90秒,pH值1.8-2.5
- 烘干温度:80-100℃,避免膜层脱水龟裂
氟碳喷涂采用三涂两烤工艺,底漆膜厚5-8μm,面漆20-25μm,清漆10-15μm。固化炉温控制在230-250℃,恒温时间不少于12分钟,确保PVDF树脂交联度达到75%以上。
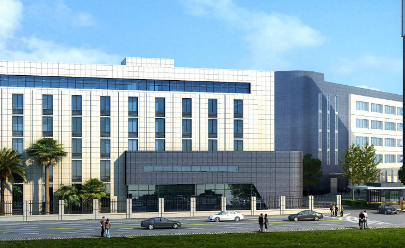
以某文化中心双曲面幕墙项目为例,武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工——针对3000㎡异形板,通过调整铬化液浓度与喷涂轨迹,色差ΔE控制在1.0以内,耐盐雾测试突破4000小时。
铝单板加工没有捷径,每一道工序的公差累积都会在最终成品上放大。从下料精度到固化曲线,用数据管控代替经验判断,才能让幕墙材料经得起时间检验。