钢结构加工中焊接变形控制技术与幕墙材料选型对比分析
📅 2026-10-22
🔖 武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工
钢结构焊接变形是加工环节最棘手的质量问题之一。焊缝局部集中加热后冷却收缩,构件内部产生不均匀应力,薄板波浪变形、梁柱翼缘角变形屡见不鲜。武汉信有为金属制品有限公司在多年金属构件生产中积累了一套从工艺端到材料端的控制思路,结合幕墙材料选型的实际需求,这里做一次系统梳理。
焊接变形的成因与工艺控制要点
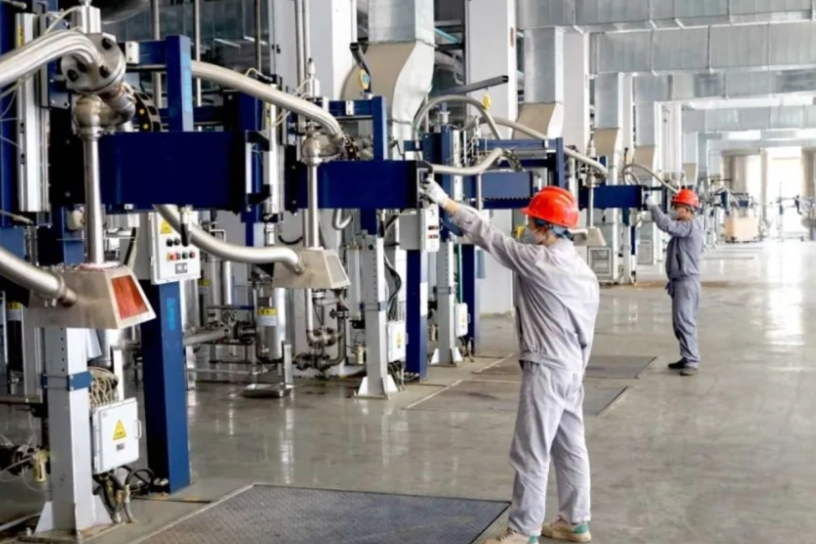
变形的本质是热输入与约束之间的博弈。热输入越大,热影响区越宽,收缩量越难控制。实际操作中,我们通常从三个维度入手:
- 焊接顺序优化:对称施焊、分段退焊法可将角变形量降低约30%~40%,对H型钢翼缘板尤其有效
- 热输入控制:CO₂气体保护焊电流控制在260~300A、电压28~32V区间,配合多层多道焊,避免单道焊缝过厚
- 刚性固定与反变形:预置反变形角度通常取构件厚度的1%~1.5%,配合工装夹具约束,效果直观
值得强调的是,焊前预热温度对Q355及以上低合金钢尤为关键,预热150~200℃可显著降低冷却梯度,减少延迟裂纹风险。
幕墙材料选型中的变形敏感度对比
幕墙系统中,铝单板与钢构件的连接节点往往是变形传导的薄弱环节。铝单板热膨胀系数约为钢的2倍(铝23.1×10⁻⁶/℃ vs 钢12×10⁻⁶/℃),在焊接热影响附近若直接刚性连接,铝板易产生翘曲。我们的做法是在钢架与铝单板之间设置柔性过渡垫层,释放热应力。武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工各环节的协同配合,正是解决这类跨材料界面问题的关键。
关键数据对比
以3mm氟碳铝单板与6mm钢板的焊接邻近区域变形量实测为例:铝单板在距焊缝200mm处翘曲量约1.2mm,而同等条件下钢构件变形量为0.6mm。这组数据提示我们,幕墙铝单板排布应尽量避开钢构件集中焊接区,或在该区域增加加强筋密度。
结语
焊接变形控制不是单一工序的事,它贯穿金属制品加工的下料、组对、焊接与矫正全流程。幕墙材料选型时把变形敏感度纳入考量,配合合理的节点构造,才能让钢与铝在同一个系统里各司其职。武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工——每一个环节的技术细节,最终都落在成品的平整度与耐久性上。