铝单板幕墙材料加工工艺解析与表面处理技术要点
📅 2026-10-28
🔖 武汉信有为金属制品有限公司:金属构件,铝单板,钢结构加工,幕墙材料,金属制品加工
铝单板幕墙的加工精度与表面处理质量,直接决定建筑外立面的视觉效果与耐候寿命。武汉信有为金属制品有限公司在金属构件与幕墙材料生产中,形成了一套从钣金成型到涂装交付的完整工艺控制体系,以下从几个关键环节展开说明。
钣金成型:折弯与焊接的精度控制
铝单板基材通常选用1100H24或3003H24铝合金,厚度2.0mm至3.0mm为幕墙常用规格。数控折弯环节,折弯角度公差需控制在±0.5°以内,折弯边高度不低于20mm以保证加劲肋安装空间。焊接工序中,氩弧焊电流参数需匹配板厚——2.5mm板材对应焊接电流约80至100A,过大会导致热影响区晶粒粗化、降低疲劳强度。
- 折弯半径:内R角不小于板厚的1.5倍,避免外侧开裂
- 焊接变形:采用分段退焊法,单段焊缝长度不超过150mm
- 加劲肋间距:通常按600mm至800mm布置,边部加密
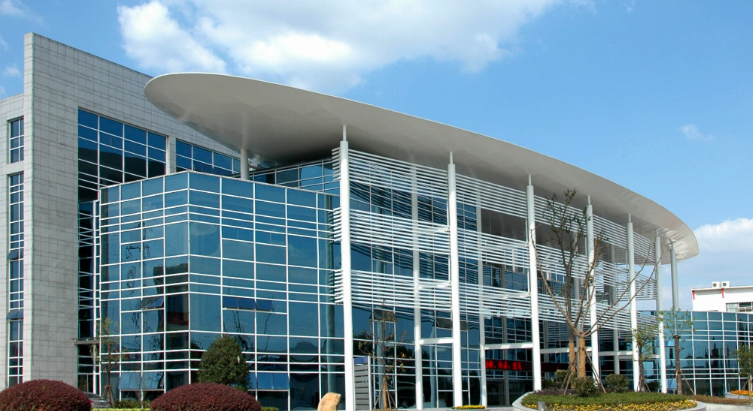
表面处理:前处理与氟碳喷涂的技术要点
氟碳喷涂(PVDF)是铝单板幕墙的主流涂装方案,涂层厚度一般要求二涂≥30μm、三涂≥40μm。前处理质量是附着力的根基——脱脂后需经碱蚀、酸洗出光、铬化处理,铬化膜面密度控制在每平方米40mg至80mg。喷涂固化温度窗口通常为230℃至250℃,保温时间10至15分钟,温度偏低会造成交联不完全、耐溶剂性下降。
对于室外高层幕墙,建议优先选用三涂体系(底漆+面漆+清漆),清漆层可显著提升抗紫外老化与自清洁能力。
质量验收的关键指标
成品交付前,需重点核查涂层附着力(划格法0级或1级)、硬度(铅笔硬度≥2H)、耐冲击性(50kg·cm无裂纹)以及色差(ΔE≤1.5)。武汉信有为金属制品有限公司在金属制品加工与钢结构加工配套中,将上述指标纳入逐批抽检流程,确保幕墙材料在复杂气候条件下的长期稳定性。
加工工艺的每一步参数偏差,都会在建筑立面上被放大。把折弯公差、前处理膜重、固化曲线这些细节做扎实,铝单板幕墙才能经得住时间检验。